Artykuł sponsorowany
Jak lokalne cięcie laserowe skraca drogę dużych elementów dla offshore i stoczni
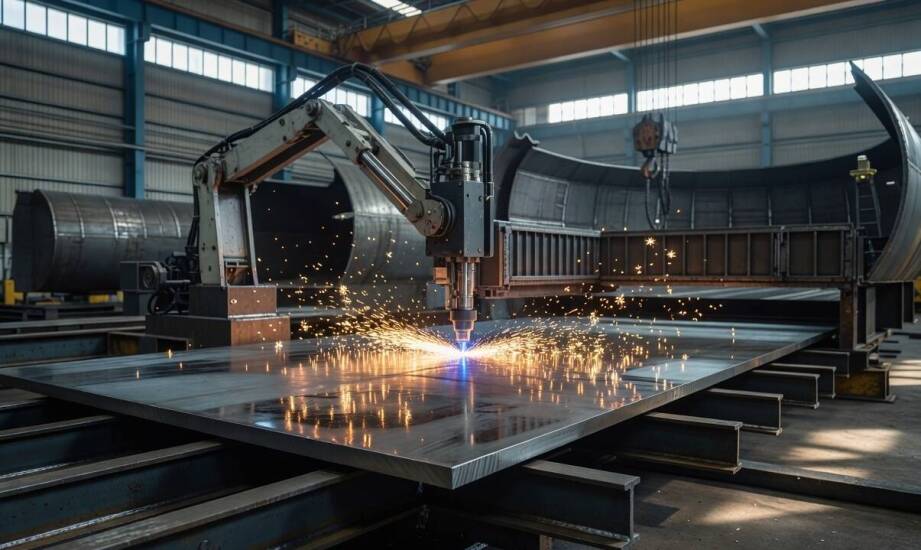
W dużych projektach morskich i stoczniowych czas upływający między wycięciem elementów a ich ostatecznym montażem determinuje płynność całej budowy. Konstrukcje przeznaczone dla morskiej energetyki wiatrowej oraz nowoczesnych jednostek pływających wymagają dostarczania tysięcy ton stali w ściśle określonych oknach czasowych. Opóźnienia na początkowym etapie przygotowania półproduktów potrafią zaburzyć synchronizację kolejnych prac, wywołując efekt domina w harmonogramie. Skrócenie tego łańcucha poprzez umiejscowienie kluczowych etapów obróbki blisko docelowego miejsca montażu ogranicza liczbę operacji transportowych, ułatwia przepływ informacji i pozwala szybciej reagować na nieuniknione korekty projektowe.
Wyzwania logistyczne przy transporcie wielkogabarytowych blach
Przemieszczanie surowej blachy stalowej o dużym formacie to złożony proces inżynieryjny, który wykracza poza standardowy transport ciężarowy. Przewóz arkuszy o długości przekraczającej kilkanaście metrów wymaga zaangażowania specjalistycznych naczep, uzyskania pozwoleń na przejazdy ponadnormatywne oraz nierzadko wsparcia pilotażu drogowego. Każdy dodatkowy etap przeładunku za pomocą dźwigów czy suwnic zwiększa prawdopodobieństwo powstania mikrozarysowań lub deformacji materiału. Dla projektów offshore, które muszą spełniać najbardziej rygorystyczne normy wytrzymałościowe w środowisku zasolonym, nawet drobne uszkodzenia mechaniczne krawędzi stanowią poważny problem jakościowy.
Branżowe analizy logistyki morskiej wskazują, że regionalizacja dostaw redukuje koszty transportowe nawet o 20 procent. Oszczędności te wynikają bezpośrednio z mniejszego zapotrzebowania na usługi firm eskortujących oraz rzadszego wynajmu ciężkiego sprzętu przeładunkowego. Czas fizycznego przemieszczenia materiału na plac budowy skraca się zazwyczaj o jeden do dwóch dni. Inwestorzy mogą dzięki temu operować mniejszymi buforami magazynowymi na terenie samej stoczni, co uwalnia cenną przestrzeń operacyjną. Krótsza droga od hali cięcia do pochylni pozwala inżynierom na bieżącą kontrolę precyzji wykonania i weryfikację założeń tuż po rozkroju pierwszych próbnych elementów.
Specyfika morskich detali i portowy obieg dokumentacji
W produkcji zaawansowanych instalacji offshore laserowa obróbka metali stanowi punkt wyjścia do powstania większości krytycznych komponentów. Technologia ta wykorzystywana jest do przygotowywania elementów poszycia kadłuba, wewnętrznych pokładów, grodzi wodoszczelnych, a także skomplikowanych węzłów konstrukcyjnych i masywnych fundamentów pod urządzenia pokładowe. Parki maszynowe obsługujące ten sektor muszą dysponować niezwykle dużą elastycznością. Przemysłowe stoły robocze o długości sięgającej niekiedy ponad trzydziestu metrów dają możliwość ułożenia zoptymalizowanych planów rozkroju, maksymalnie wykorzystujących dostępną powierzchnię stali.
Zestawienia technologiczne pokazują, że zastosowanie nowoczesnych głowic wielowymiarowych i potężnych źródeł zasilania skraca czas wycinania grubych profili o ponad połowę w porównaniu z tradycyjnymi palnikami plazmowymi. Maszyny potrafią jednocześnie ciąć, ukosować krawędzie pod określonym kątem oraz nanosić trwałe oznakowanie alfanumeryczne, które ułatwia późniejszą identyfikację detalu na hali montażowej. Wykonanie tych wszystkich czynności podczas jednego przejazdu minimalizuje błędy ludzkie. Praktyka produkcyjna firmy Instal Chemik pokazuje, że integracja zaawansowanych systemów CNC pozwala sprostać ostrym wymogom tolerancji wymiarowych stawianym przez przemysł ciężki i energetykę. Wąska szczelina cięcia oraz brak konieczności dodatkowego szlifowania sprawiają, że stal schodząca ze stołu jest gotowa do dalszych procesów spawalniczych.
Złożone projekty morskie charakteryzują się dużą dynamiką zmian. Rzeczywiste warunki montażu potrafią wymusić modyfikację kątów nachylenia czy rozstawu otworów technologicznych w poszczególnych żebrach. Gdy podwykonawca znajduje się na drugim końcu kontynentu, wdrożenie nowej rewizji rysunku CAD i oczekiwanie na nową dostawę całkowicie wstrzymuje dany odcinek prac. Optymalizacja tego procesu polega na przeniesieniu obróbki blisko infrastruktury brzegowej. Przekazanie cyfrowego modelu detalu do lokalnego zakładu pozwala na wycięcie elementu w ciągu kilku godzin. Usługi oferujące precyzyjne cięcie laserowe w Gdańsku umożliwiają wdrożenie modelu logistycznego opartego na płynnych dostawach. Części opuszczające zakład trafiają bezpośrednio pod suwnice stoczniowe w dokładnie takiej kolejności, jakiej wymaga harmonogram spawania poszczególnych sekcji statku.
Logistyka jakości jako fundament terminowej budowy stoczniowej
Planowanie tras przepływu surowca i gotowych elementów pozostaje równie istotne jak sama jakość obróbki termicznej. Lokalne zaplecze wspierające duże stocznie gwarantuje wyższą odporność na zakłócenia dostaw wynikające z warunków pogodowych, awarii taboru drogowego czy braku dostępnych eskort specjalnych. Oparcie produkcji na bliskim zapleczu technologicznym stabilizuje proces tworzenia zaawansowanych struktur dla morskiej energetyki i transportu. Zmniejszona liczba przeładunków, ograniczone ryzyko odkształceń materiału oraz szybka ścieżka wprowadzania modyfikacji projektowych pozwalają głównym wykonawcom utrzymać narzucone terminy oddania inwestycji do eksploatacji morskiej.
Kategorie artykułów
Polecane artykuły

Jak przygotować się do zabiegu z użyciem liftingujących nici?
Zabiegi z użyciem nici liftingujących Aptos cieszą się rosnącym zainteresowaniem w medycynie estetycznej, co jest efektem poszukiwań pacjentów nieinwazyjnych metod poprawy wyglądu. Nici te wprowadza się pod skórę, aby ją ujędrnić i unieść. Mają różnorodne zastosowania, w tym korekcję podbródka oraz

Dlaczego warto wynająć podnośnik do konserwacji dachów?
Wynajem podnośników do konserwacji dachów przynosi wiele korzyści, które znacząco ułatwiają prace związane z dachami. Nowoczesne technologie oraz różnorodność dostępnych modeli sprawiają, że prace na wysokości stają się bardziej efektywne i bezpieczne. Warto zwrócić uwagę na ofertę wypożyczalni podn