Artykuł sponsorowany
Dlaczego część po obróbce nie przechodzi odbioru, choć na maszynie wygląda poprawnie
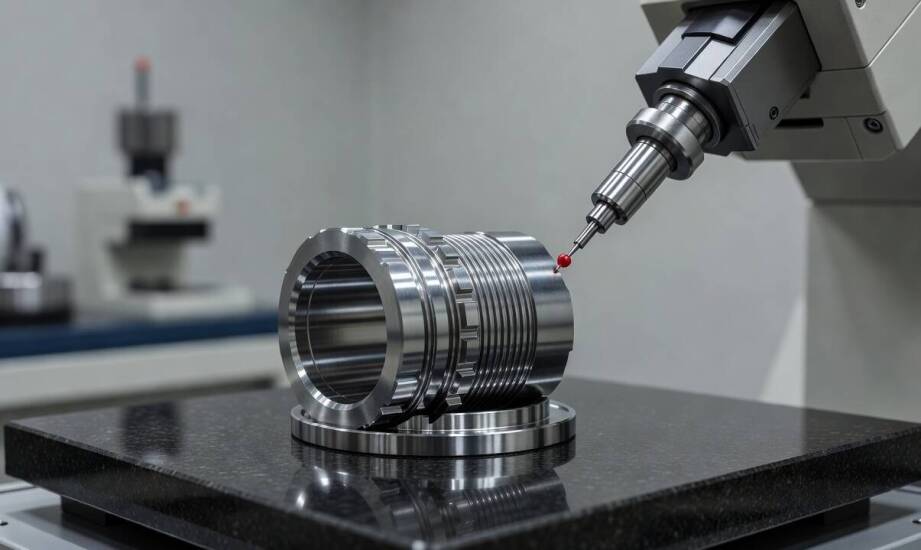
Detal wałka stalowego o nominalnym wymiarze 50 mm zjeżdża z tokarki z odczytem idealnie trafiającym w środek tolerancji. Operator weryfikuje poprawność, chłodzi element i przekazuje go do laboratorium. Kilka godzin później, po sprawdzeniu na współrzędnościowej maszynie pomiarowej CMM, wynik nieznacznie przekracza dolną granicę i część zostaje odrzucona. Taka sytuacja regularnie paraliżuje zakłady przemysłowe, w których technologia obróbki pomija zjawiska fizyczne i twarde zasady metrologii. Zgodność wymiarowa sprawdzona bezpośrednio w uchwycie tokarskim rzadko gwarantuje ostateczny sukces. Wymiar zmienia się pod wpływem stygnięcia chłodziwa, uwalniania naprężeń po zdjęciu siły zacisku oraz podczas adaptacji do warunków panujących w pomieszczeniu kontrolnym. Zrozumienie różnicy między stanem przedmiotu na obrabiarce a jego formą na stole pomiarowym decyduje o rzeczywistej opłacalności produkcji.
Relacja między wymiarem nominalnym a odczytem rzeczywistym
Wymiar nominalny podany na rysunku technicznym wyznacza wyłącznie teoretyczną wartość docelową. Inżynier konstruktor obudowuje ten parametr przedziałem tolerancji, który określa matematyczną różnicę między górną a dolną granicą akceptowalności. Otrzymany z maszyny wymiar rzeczywisty musi bezwzględnie mieścić się w tych widełkach. Popularna norma ISO 2768 systematyzuje te zagadnienia za pomocą klas tolerancji ogólnych, gdzie dla wariantu średniego (m) w przedziale 30–120 mm dopuszczalna odchyłka wymiarowa wynosi ±0,3 mm. Naruszenie tej przestrzeni nawet o tysięczne części milimetra automatycznie klasyfikuje wyprodukowany element jako brak.
Weryfikacja błędu zależy od zaawansowania użytej aparatury metrologicznej. Klasyczna suwmiarka sprawdza wymiar liniowy tylko w dwóch skrajnych punktach styku, całkowicie ignorując makrogeometrię kształtu. Współrzędnościowa maszyna pomiarowa CMM działa w zupełnie innej skali, tworząc wirtualny model walca na podstawie setek punktów pobranych sondą z powierzchni detalu. Konfrontacja narzędzia ręcznego z systemem CMM błyskawicznie demaskuje ukryte wady takie jak owalność, stożkowatość czy bicie promieniowe. Prawidłowo zaplanowana precyzyjna obróbka metali wymaga przewidzenia tego typu uchybień już na etapie tworzenia strategii ścieżek narzędzia.
Znaczenie stabilności termicznej i schematów bazowania
Fizyka skrawanych materiałów wywiera potężny wpływ na ostateczny raport kontroli jakości. Zjawisko rozszerzalności cieplnej determinuje zachowanie surowca w różnych temperaturach. Wspomniany w leadzie wałek stalowy charakteryzuje się współczynnikiem rozszerzalności na poziomie 11–13 µm/m·K. Dla porównania, jako zupełnie oddzielny przypadek warsztatowy, standardowy detal aluminiowy reaguje na bodźce termiczne ponad dwukrotnie silniej, osiągając wartość bliską 23 µm/m·K. Przekłada się to na bardzo wymierne ryzyko na hali produkcyjnej. Stumilimetrowy element z aluminium zmierzony przy obrabiarce w temperaturze 35 °C, a następnie przeniesiony do klimatyzowanego pomieszczenia o temperaturze 20 °C, skurczy się o około 0,035 mm po pełnym wystudzeniu. Brak kompensacji lub stabilizacji termicznej przed weryfikacją gwarantuje fałszywy wynik pomiaru.
Sposób ustalenia układu odniesienia rzutuje na geometrię przestrzenną analizowanych przedmiotów równie mocno co wahania temperatury. Bazowanie detalu w środowisku laboratoryjnym musi bezbłędnie odwzorowywać bazy technologiczne, z których korzystała tokarka w trakcie cyklu skrawania. Błędne punkty podparcia na granitowym stole pomiarowym generują odchylenia kształtu i położenia. Sposób mocowania weryfikowanego przedmiotu również narzuca rygorystyczne warunki powtarzalności. Zastosowanie zbyt dużej siły zaciskowej elastycznie odkształca cienkościenne tuleje, natomiast drobne nieczystości pozostawione w strefie styku trwale wypaczają bazową płaszczyznę Z.
Metodyczna kontrola międzyoperacyjna eliminuje ryzyko przekazania błędu na kolejne etapy produkcji. Pomiary przeprowadzane bezpośrednio po zgrubnych cyklach frezowania pozwalają operatorom skorygować offsety narzędzi, zanim pełna partia trafi do finalnego wykończenia. W praktyce realizowanej przez firmę Oasis Machining wykorzystuje się wydajne obrabiarki CNC, które zapewniają precyzyjne pozycjonowanie i ułatwiają wyłapywanie mikroskopijnych różnic przed zakończeniem zlecenia. Odbiór partii zamyka procedurę wytwarzania i wydaje jednoznaczny werdykt o prawidłowości detali. Na tym końcowym etapie interwencja w kod obróbkowy jest już całkowicie niemożliwa bez konieczności przetoczenia elementu.
Pozytywny wynik audytu wymiarowego zależy od pełnej synchronizacji całego zaplecza technologicznego. Bezkompromisowo sporządzona dokumentacja rysunkowa, stabilne środowisko pracy maszyny CNC, poprawne uwalnianie naprężeń wewnętrznych stopu oraz spójna metoda pomiarowa decydują o użyteczności produktu. Zignorowanie fizyki metali w fazie doboru parametrów lub zastosowanie niewłaściwych punktów referencyjnych w laboratorium nieodwracalnie zniekształca obraz sytuacji. Wdrożenie punktów kontrolnych we właściwych momentach procesu produkcyjnego zapobiega nieoczekiwanym odrzutom i stanowi fundament przewidywalnej produkcji skrawaniem.
Kategorie artykułów
Polecane artykuły
Jak przygotować się do zabiegu z użyciem liftingujących nici?
Zabiegi z użyciem nici liftingujących Aptos cieszą się rosnącym zainteresowaniem w medycynie estetycznej, co jest efektem poszukiwań pacjentów nieinwazyjnych metod poprawy wyglądu. Nici te wprowadza się pod skórę, aby ją ujędrnić i unieść. Mają różnorodne zastosowania, w tym korekcję podbródka oraz
Dlaczego warto wynająć podnośnik do konserwacji dachów?
Wynajem podnośników do konserwacji dachów przynosi wiele korzyści, które znacząco ułatwiają prace związane z dachami. Nowoczesne technologie oraz różnorodność dostępnych modeli sprawiają, że prace na wysokości stają się bardziej efektywne i bezpieczne. Warto zwrócić uwagę na ofertę wypożyczalni podn